

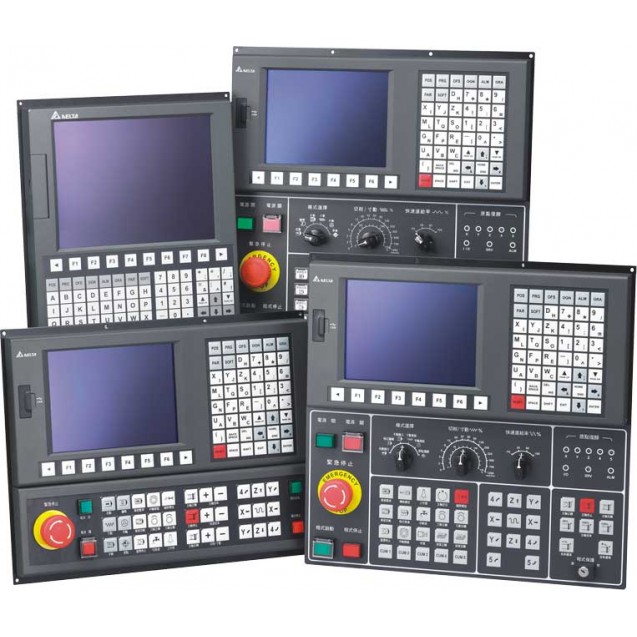
Устройство ЧПУ для обрабатывающих центров и фрезерно–сверлильно–расточных и др. станков (3 оси + шпиндель), блок управления вертикального типа без встроенного дополнительного станочного пульта, экран 10.4", NC311A-MS-AE
- Производители Delta Electronics
- NC311A-MS-AE
- Наличие: Уточняется
Уточняется
Характеристики
- Имеет встроенный 32-битный высокоскоростной двухъядерный процессор, с помощью которого можно создавать многофункциональные управляющие центры, работающие в режиме реального времени.
- Удобный человеко-машинный интерфейс обеспечивает простое и эффективное управление
- Автонастройка параметров сервоприводов в режиме реального времени, обеспечивает оптимальное управление механической системой
- ПО ЧПУ CNCSoft предлагает пользователю удобные настройки и позволяет создавать пользовательские экраны.
Встроенный USB интерфейс
позволяет легко хранить, копировать и осуществлять резервное копирование данных. Позволяет выполнять программы напрямую с USB диска.

MPG (генератор импульсов)
: Функция MPG поддерживает импульсное задание и внешний ручной ввод. Функция симуляции MPG способна произвести точную симуляцию производственного процесса в любых рабочих условиях - это позволит проверить стабильность процесса и устранить ошибки исполнения или неполадки в работе оборудования.- Синхронное управление: линейная интерполяция до 5-ти осей и круговая интерполяция до 3-х осей
Компенсация рывков
При значительном изменении ускорения, например, при резком изменении направления резки, могут возникать значительные вибрации и отдельные удары/рывки станка. Функция компенсации рывков управляет скоростью и меняет ускорение для подавления вибрации и ударов (рывков) и, таким образом, поддерживает стабильность и точность во всем цикле реза.
- Управление разгоном/торможением: разгон/торможение до интерполяции; разгон/торможение по S-кривой
Сглаживание S-образной кривой
Профиль ускорения в виде S-образной кривой, служащий для плавного ускорения и замедления до интерполяции, минимизирует ошибки от вибраций, стабилизирует и повышает точность процессов обработки.
Высокая точность обработки
- Автоматическое угловое замедление В процессе обработки замедление автоматически рассчитывается на углах перехода инструмента, что позволяет сохранить точность и скорость на углах по каждой оси и эффективно сглаживать весь процесс.

- Компенсация трения Сервоприводы обеспечивают функцию плавной компенсации трения в режиме реального времени в высокоточном контуре регулирования скорости для коррекции крутящего момента.

- Автоматическое угловое замедление В процессе обработки замедление автоматически рассчитывается на углах перехода инструмента, что позволяет сохранить точность и скорость на углах по каждой оси и эффективно сглаживать весь процесс.
Высокая скорость обработки данных
- Высокоскоростная многоблоковая функция предварительного расчета Функция позволяет достигать заданной точки по заданному пути и с заданной скоростью. Данная функция сокращает время обработки и повышает эффективность производства.

- Аппроксимация кривой С функцией аппроксимации кривой сглаживается движение по оси при изменениях скорости. Повышается скорость и точность обработки, стабилизируется производственный процесс.

- Поиск точек прерывания Функция находит необходимую точку среди заданных точек прерывания и выполняет программу с нее, что исключает необходимость полного повторения программы с начала, когда это не нужно. Это значительно сокращает время программирования и поиска по программе, особенно при больших размерах программы.
- Автоматическое измерение длины инструмента Поддерживается функция пропуска - команда G31, позволяющая с помощью датчиков автоматически измерять длину инструмента. В режиме редактирования применяется команда G31 для перемещения по оси Z вниз и остановке в положении согласно датчику. Расстояние перемещения записывается и в дальнейшем учитывается при расчетах для компенсации длины инструмента. Команда G31 также может осуществлять немедленный останов одного блока и одновременное выполнение следующего блока.
- Высокоскоростная многоблоковая функция предварительного расчета Функция позволяет достигать заданной точки по заданному пути и с заданной скоростью. Данная функция сокращает время обработки и повышает эффективность производства.
-
Простота настройки системы
- Автоматическая настройка размеров заготовки / длины инструмента Пользователю больше нет необходимости вводить размеры вручную. Можно просто использовать различные функции входов и команду G54 для определения размеров (координат) заготовки, данную функцию также можно применять и для определения длины инструмента.
- Функция управления инструментом Функция позволяет пользователю настраивать номер инструмента, индекс возврата инструмента и блокировку инструмента. Это позволяет правильно выбирать необходимый инструмент, не позволяет повторное его использование и предотвращает неправильный выбор инструмента. Встроенный карусельный блок и инструментальные блоки позволяют увеличить скорость работы функции.
- Настройка автоусиления для сервосистемы ЧПУ с NC300 обеспечивают эффективную регулировку усиления при настройке машин. Данные по механической инерции, полосе пропускания системы, коэффициенты усиления автоматически рассчитываются и загружаются в сервоприводы для обеспечения максимального быстродействия системы.
- Гибкое расширение системы при помощи модулей последовательного ввода/вывода
- Защита от перегрузки
- Минимальная дискретность задания: 0.001мм / 0.001°
- Условия эксплуатации: 0 ~ +55°С / 10 ~ 95%
Гравировальные и фрезерные станки
ЧПУ контроллер NC300A-MI-A уже включает в себя панель оператора и функциональную кнопочную панель, что делает его практичным и простым в управлении решением. В комплексе с высопроизводительными сервосистемами Delta, контроллеры NC300 создают эффективную систему производственных процессов по сложным геометрическим контурам для высокоскоростных гравировочных и пилировочных станков.
Продольно-фрезерные станки
Возможность работы с несколькими осями одновременно дает системам ЧПУ от Delta высокую точность подачи, многоосевого и синхронного управления для плавного движения и повышения качества производства.
Обрабатывающие центры
Числовой программный интерфейс с функциями управления и ввода коррекции на инструмент является идеальным решением для различных обрабатывающих центров и комплексных технологических процессов.
Высокоскоростные фрезерные и винторезные станки
Вертикальный контроллер NC311 в сочетании со шпиндельными двигателями на постоянных магнитах обеспечивают необходимую винторезным станкам высокую скорость и точность для поддержания высокого качества производимой продукции.
Примеры применения:
| Документ | Язык | Дата | Файл |
|---|


